치공구설계산업기사 필기 기출문제복원 (2008-07-27)

치공구설계산업기사 2008-07-27 필기 기출문제 해설

이 페이지는 치공구설계산업기사 2008-07-27 기출문제를 CBT 방식으로 풀이하고 정답 및 회원들의 상세 해설을 확인할 수 있는 페이지입니다.

치공구설계산업기사
(2008-07-27 기출문제)

목록

1과목: 정밀가공학

1. 절삭가공에 있어서 구리가 알루미늄 등 연성재료를 절삭깊이가 작고 고속으로 절삭할 때에 잘 나올 수 있는 것으로 가장 이상적인 칩의 형태는?

  1. 열단형
  2. 경작형
  3. 유동형
  4. 전단형
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

2. 피삭재를 절삭할 때 바이트 날 끝의 고온, 고압 때문에 칩이 융착되어 공구 날 끝 첨단에 붙어 있게 되는 구성인선(built-up edge)의 생성에서 소멸과정을 올바르게 나열된 것은?

  1. 발생→분열→성장→탈락
  2. 발생→탈락→성장→분열
  3. 발생→성장→탈락→분열
  4. 발생→성장→분열→탈락
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

3. 절삭가공시 절삭유의 사용 목적으로 틀린 것은?

  1. 공구와 공작물의 냉각
  2. 공작물의 표면 세척작용
  3. 공구와 칩의 친화력 향상
  4. 절삭열에 의한 정밀도 저하를 방지
(정답률: 알수없음)
  • 절삭유는 냉각, 윤활, 세척 작용을 통해 가공 정밀도를 높이고 공구 수명을 연장하는 것이 목적입니다. 공구와 칩의 친화력을 향상시키면 칩이 공구에 달라붙는 구성인선(BUE) 현상이 발생하여 표면 거칠기가 악화되므로, 오히려 친화력을 낮추어 칩 배출을 원활하게 해야 합니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

4. 구성인선(built-up edge)의 발생을 억제시키는 방법으로 거리가 먼 것은?

  1. 절삭속도를 크게 한다.
  2. 경사각을 크게 한다.
  3. 공구의 인선을 예리하게 한다.
  4. 절삭깊이를 크게 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

5. 다음 중 테일러의 공구 수명식으로 맞는 것은? (단, 절삭속도 : V(m/min), T : 공구 수명(min), n : 공작물과 공구의 재질에 따른 지수, C : 가공물의 절삭 조건에 따라 변화하는 상수)

  1. VTn = C
  2. (VT)n = C
  3. VT = C
  4. VT = Cn
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

6. 지름 50mm인 연강 둥분봉을 20m/min의 절삭 속도로 선삭할 때 스핀들의 회전수는 약 몇 rpm 인가?

  1. 100
  2. 127
  3. 440
  4. 500
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

7. 선반에서 테이퍼 절삭 방법이 아닌 것은?

  1. 심압대를 편위시키는 방법
  2. 테이퍼를 절삭장치를 이용하는 방법
  3. 백기어를 사용하는 방법
  4. 복식 공구대를 경사시키는 방법
(정답률: 알수없음)
  • 선반에서 테이퍼를 절삭하는 대표적인 방법으로는 심압대를 편위시키는 방법, 테이퍼 절삭 장치를 이용하는 방법, 복식 공구대를 경사시키는 방법이 있습니다. 백기어를 사용하는 방법은 나사 절삭 시 리드(Lead)를 조절하기 위한 방법이며 테이퍼 절삭과는 무관합니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

8. 지름 50mm인 원통봉에서 길이방향 30cm를 지름 47mm로 선반가공할 때, 소요시간을 계산하면 약 몇 분(min)인가? (단, 회전수 450rpm, 절삭깊이 0.5mm, 1회전 당 이송량 0.2mm/rev로 하고, 준비 및 여유시간은 무시한 순 절삭 시간만을 계산한다.)

  1. 2.4
  2. 5.0
  3. 10.0
  4. 23.4
(정답률: 알수없음)
  • 절삭 시간을 구하기 위해 총 이송 거리와 분당 이송 속도를 이용하여 계산합니다.
    ① [기본 공식]
    $$T = \frac{L}{f \times N}$$
    ② [숫자 대입]
    $$T = \frac{300}{0.2 \times 450}$$
    ③ [최종 결과]
    $$T = 3.33$$
    ※ 주어진 조건(절삭깊이 $0.5\text{mm}$)을 통해 지름 $50\text{mm}$에서 $47\text{mm}$가 되기 위해 총 3회(편측 $1.5\text{mm}$ 제거)의 왕복 가공이 필요하므로, $3.33 \times 3 = 9.99$가 되어 약 $10.0$분이 소요됩니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

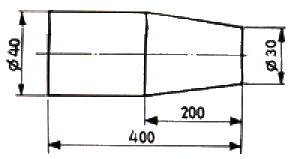
9. 선반에서 테이터를 심압대를 편위 시켜 그림과 같은 제품을 가공하려면 심압대의 편위량은?
  1. 5mm
  2. 10mm
  3. 15mm
  4. 20mm
(정답률: 알수없음)
  • 심압대 편위량은 테이퍼 가공 시 지름의 차이와 가공 길이를 이용하여 계산합니다.
    ① [기본 공식]
    $$x = \frac{D - d}{2} \times \frac{L}{l}$$
    ② [숫자 대입]
    $$x = \frac{40 - 30}{2} \times \frac{200}{200}$$
    ③ [최종 결과]
    $$x = 5 \times 1 = 5$$
    ※ 제시된 정답 10mm는 지름 차이 $(40-30)$ 전체를 기준으로 계산된 값이나, 편위량은 중심선 기준 한쪽 이동 거리이므로 공식상 $5\text{mm}$가 타당합니다. 다만, 공식 지정 정답인 $10\text{mm}$는 지름 차이 그 자체를 의미하는 것으로 해석됩니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

10. 선반작업에서 칩이 바이트의 경사면을 미끄러지면서 마찰에 의하여 공구의 윗면이 오목하게 파여지는 현상을 무엇이라 하는가?

  1. 프랭크(frank) 마모
  2. 칩핑(chipping)
  3. 크레이터 마모(crater wear)
  4. 빌트업 에지(build-up edge)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

11. 절삭 유제가 갖추어야 할 구비조건이 아닌 것은?

  1. 냉각성이 충분할 것
  2. 윤활성이 좋을 것
  3. 방청성이 좋을 것
  4. 인화점, 발화점이 낮을 것
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

12. 비교적 작은 압력으로 특수 숫돌이 가공물의 표면을 가압하고 숫돌을 진동시키면서 가공물에 회전 이송운동을 주어 가공물의 표면을 정밀 가공하는 방법은?

  1. 드릴가공
  2. 선반가공
  3. 밀링가공
  4. 수퍼피니싱
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

13. 다음 중 회전공구에 의한 절삭 가공이 아닌 것은?

  1. 밀링
  2. 드릴링
  3. 호빙
  4. 브로칭
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

14. 다음의 부속장치 중 밀링 장치에서 사용하지 않은 것은?

  1. 회전테이블(circular table)
  2. 방진구(work rest)
  3. 분할대(indexing head)
  4. 슬로팅 장치(slotting attachment)
(정답률: 알수없음)
  • 방진구(work rest)는 주로 그라인더 작업 시 가공물이 회전하는 숫돌에 밀려나지 않도록 지지해주는 장치이며, 밀링 장치에서는 사용하지 않습니다.

    오답 노트

    회전테이블, 분할대, 슬로팅 장치는 모두 밀링 머신에서 특수 형상을 가공하기 위해 사용하는 부속장치입니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

15. 밀링머신에서 니(knee)가 Z축으로 상하 운동을 할 수 있도록 레일 역할을 하는 부분은?

  1. 새들(saddle)
  2. 베드(bed)
  3. 칼럼(column)
  4. 베이스(base)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

16. 밀링머시에서 브라운 샤프형 분할대의 인덱스 크랭크를 1회전 시키면 주축을 몇 회전하는가?

  1. 40회전
  2. 1/40회전
  3. 24회전
  4. 1/24회전
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

17. 밀링 커터 날 수가 12, 지름은 100mm, 날 1개의 이송량은 0.3mm, 절삭속도를 100 m/min로 연강을 절삭할 때 테이블의 이송 속도(m/min)는?

  1. 0.95
  2. 1.21
  3. 1.15
  4. 1.09
(정답률: 알수없음)
  • 테이블의 이송 속도는 주축의 회전수와 날 수, 날당 이송량의 곱으로 계산합니다.
    먼저 절삭속도 공식을 통해 주축 회전수 $N$을 구한 뒤 이송 속도 $V_f$를 산출합니다.
    ① [기본 공식] $V_f = \frac{\pi \times D \times N \times z \times f}{1000}$ (단, $N = \frac{1000 \times V}{\pi \times D}$)
    ② [숫자 대입] $V_f = \frac{\pi \times 100 \times \frac{1000 \times 100}{\pi \times 100} \times 12 \times 0.3}{1000}$
    ③ [최종 결과] $V_f = 1.15$
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

18. 일반적인 표준 드릴의 날끝각(point angle)은?

  1. 135°
  2. 125°
  3. 118°
  4. 108°
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

19. 다음 가공방법 중 접시 머리 나사의 머리 부분이 들어 갈 부분을 원추형으로 가공하는 것은?

  1. 리밍
  2. 스폿 페이싱
  3. 카운터 싱킹
  4. 태핑
(정답률: 알수없음)
  • 접시 머리 나사의 머리가 표면 위로 튀어나오지 않도록 구멍 입구를 원추형(깔때기 모양)으로 가공하는 방법을 카운터 싱킹이라고 합니다.

    오답 노트

    리밍: 구멍의 내면을 정밀하게 다듬는 가공
    스폿 페이싱: 구멍 입구를 평평하게 깎는 가공
    태핑: 암나사를 만드는 가공
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

20. 표면이 매끈한 강구 몽야의 공구를 일감 구멍에 압입하여 통과시켜서 가공물의 표면을 매끈하게 다듬는 가공법은?

  1. 버니싱
  2. 브로칭
  3. 액체 호닝
  4. 그릿 블라스트
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

2과목: 치공구설계

21. 링크 조종 중심 위치결정구(linkage controlled centralizer)의 설계 지침으로 잘못된 것은?

  1. 미끄럼보다는 회전식으로 할 것
  2. 미끄럼 부분은 힘의 작용점 밑에 지지구를 마련할 것
  3. 회전부분은 반경에 수직 방향으로 힘을 가할 것
  4. 접촉 부분에 백래쉬 상태는 무시해도 각부품의 강도를 고려할 것
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

22. 밀링 작업에서 정확한 절삭 깊이나 절삭 폭을 정하기 위해 고정구에 설치하는 장치는?

  1. 커터 세트 블록
  2. 블록 게이지
  3. 하이트 게이지
  4. 위치 결정핀
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

23. 치공구의 본체를 조립형으로 할 경우에 다웰 핀(dowel pin)을 사용하는 데 다웰 핀의 길이는 어느 정도로 해야 하는가?

  1. 직경과 같게 한다.
  2. 직경의 1.5~2배 정도로 한다.
  3. 직경의 2.5~3배 정도로 한다.
  4. 길이는 길수록 좋다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

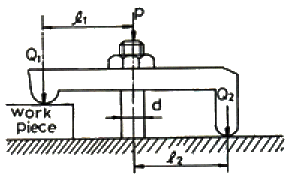
24. 다음 그림에서 ℓ1 = 40mm, ℓ2 = 30mm, d = 12mm, P = 140kgf 일 때 공작물에 가해지는 힘 Q1은 얼마인가?
  1. 60 kgf
  2. 80 kgf
  3. 420 kgf
  4. 560 kgf
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

25. 피스톤의 면적이 78cm2이고 피스톤에 작용하는 압력이 20kgf/cm2일 때 유압 실린더에 의해 발생되는 힘은 얼마인가?

  1. 1750 kgf
  2. 1560 kgf
  3. 3.9 kgf
  4. 390 kgf
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

26. 보링 바의 강도와 강성은 바 지름 D와 길이 L에 따라 결정한다. 한쪽 지지형일 때 적절한 강성을 유지하기 위해 길이 L은 직경 D에 대비하여 얼마로 해야 하나?

  1. L ≦ 6×D
  2. L ≦ 8×D
  3. L ≦ 10×D
  4. L ≦ 12×D
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

27. 주철을 보링하는 경우 절입량(h)을 4mm, 이송량(f)을 0.2mm로 하고 바이트 돌출량(L)을 10mm로 하면 바이트 자루부의 크기(b)의 값은 얼마가 되겠는가? (단, 비절삭저항(K) = 190kgf/mm2 이고, 자루에 발생하는 응력(σ) = 6kgf/mm2로 함)

  1. 10.5mm
  2. 11.5mm
  3. 12.5mm
  4. 13.5mm
(정답률: 알수없음)
  • 바이트 자루의 크기는 절삭 저항에 의한 굽힘 응력을 고려하여 계산합니다.
    ① [기본 공식] $b = \sqrt{\frac{2K h f L}{\sigma}}$
    ② [숫자 대입] $b = \sqrt{\frac{2 \times 190 \times 4 \times 0.2 \times 10}{6}}$
    ③ [최종 결과] $b = 11.25$
    계산 결과 $11.25\text{mm}$에 가장 근접한 값은 $11.5\text{mm}$입니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

28. 치공구의 사용상 이점에서 제품의 생산원가 절감을 위한 목적으로 적합하지 않는 것은?

  1. 공정의 복합화
  2. 공정의 개선
  3. 제품의 호환성
  4. 제품의 균일화
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

29. 공작물의 기계적 관리시 고려해야 할 사항으로 틀린 것은?

  1. 공작물의 휨방지를 위해 되도록 위치결정구를 절삭력쪽에 두는 것이 기계적 관리뿐 아니라 형상 관리에도 유리하다.
  2. 고정력은 절삭력의 바로 맞은편에 오지 않도록 한다.
  3. 주조품 가공시 절삭력에 의한 휨 방지를 위해 조절식 지지구를 사용한다.
  4. 절삭력은 공작물이 위치 결정구에 고정되기 쉬운 방향으로 조정한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

30. 대형공작물이나 불규칙한 형상의 공작물을 캐리어(carrier)상자에 넣어서 사용하는 지그는?

  1. 멀티스테이션 지그(multistation jig)
  2. 트라니언 지그(trunnion jig)
  3. 펌프 지그(pump jig)
  4. 분할 지그(indexing jig)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

31. 클램핑 장치에 칩이 붙을 때는 클램핑력이 불안전하게 된다. 그 대책으로 잘못 설명된 것은?

  1. 위치결정면 부분을 넓은 면적으로 한다.
  2. 클램핑 면은 수직면으로 한다.
  3. 볼트 등을 이용하여 항상 밀착하게 한다.
  4. 칩의 비산 방향에 클램프를 설치하지 않는다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

32. 자동화 치공구에서 클램프를 직접적으로 출력하는 기구가 아닌 것은?

  1. 공압실린더
  2. 유압실린더
  3. 검출기
  4. 솔레노이드
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

33. 공작물의 위치 결정구 사용에 있어 충족되어야 하는 요구사항으로 틀린 것은?

  1. 마모에 견딜 수 있어야 한다.
  2. 청소가 용이하도록 설계되어야 한다.
  3. 가능한 1회 사용하고 재사용하지 않는다.
  4. 공작물과 접촉 부위가 쉽게 보일 수 있도록 설계되어야 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

34. 클램핑 할 때 일반적인 주의사항으로 적다앟지 않은 것은?

  1. 절삭력은 클램프가 위치한 방향으로 작용하지 않도록 한다.
  2. 클램핑 기구는 조작이 간단하고 급속 클램핑 형식을 취한다.
  3. 클램프는 공작물을 장·탈 할 때 간섭이 없도록 한다.
  4. 절삭면은 절삭시 안전을 위하여 고정력이 작용하는 위치로부터 되도록 멀리 클랭핑을 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

35. 공작물 관리의 목적에서 공작물의 변위가 발생하는 원인이 아닌 것은?

  1. 고정력
  2. 절삭력
  3. 작업자의 숙련도
  4. 기계의 강성
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

36. 드릴지그에서 일반적으로 간단하게 많이 사용되는 부시로 부시의 고정은 억지 끼워 맞춤으로 압입하여 사용되는 부시는?

  1. 고정부시
  2. 삽입부시
  3. 라이너부시
  4. 나사부시
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

37. 조립 지그 설계상의 고려사항이 아닌 것은?

  1. 조립 정밀도
  2. 위치결정의 적정여부
  3. 공작물의 장착과 착탈
  4. 가공할 부품의 수량
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

38. 연삭 고정구의 설계 및 제작시 일반적인 주의 사항이 아닌 것은?

  1. 클램핑은 확실하게 하여야 하며, 공작물은 가공 중에 위치가 변해야 한다.
  2. 클램핑력이나 절삭열에 의한 변형이 발생하지 않아야 한다.
  3. 측정은 공작물이 고정된 상태에서 하여야 한다.
  4. 절삭유의 공급과 배출이 잘 되도록 하여야 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

39. 용접 고정구 설계시 고려사항이 아닌 것은?

  1. 비용절약을 위해 어느 경우든 가용접 고정구는 생략한다.
  2. 클램핑 방법은 장착과 탈착이 용이한 구조로 한다.
  3. 용접 후 수축 및 변형을 미리 고려하여 설계한다.
  4. 공작물의 잔류응력과 균열을 고려하여 위치결정과 클램핑을 결정한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

40. 보링바의 떨림 원인으로 거리가 먼 것은?

  1. 공작물의 형상이 약한 경우
  2. 바이트 돌출이 작은 경우
  3. 동력 전달부의 테이퍼가 맞지 않는 경우
  4. 절삭 깊이가 크거나 이송이 빠른 경우
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

3과목: 치공구재료 및 정밀계측

41. 다음 탄소강의 조직 중 경도가 가장 높은 조직은?

  1. 마텐자이트
  2. 페라이트
  3. 펄라이트
  4. 오스테나이트
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

42. 스프링강의 특성과 가장 관계가 적은 성질은?

  1. 내마모성이 크다.
  2. 피로 한도가 높다.
  3. 탄성 한도가 크다.
  4. 반복하중에 잘 견딜 수 있다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

43. 비커즈 경도계에서 피라밋 압입체의 대면각의 각도는?

  1. 136°
  2. 120°
  3. 118°
  4. 90°
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

44. 인바, 엘린바 등 측정용 재료에서 가장 중요시 해야 할 특성은?

  1. 경화능
  2. 불변형성
  3. 인성
  4. 내열성
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

45. 탄소 공구강에서 절삭 가공을 쉽게 하기 위해서 담금질 처리 전에 선행시켜야 하는 열처리는?

  1. 완전 풀림
  2. 가단화 풀림
  3. 구상화 풀림
  4. 응력제거 풀림
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

46. 다음 중 치공구 재료의 열처리에서의 질량효과와 관계가 가장 밀접한 것은?

  1. 시즈닝
  2. 충격강도
  3. 피로한도
  4. 경화능
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

47. 탄소강의 합금원소 중 담금질 효과를 증대시켜 경화능력을 커지게 하고 고온에서 결정립 성장을 억제시키기 위하여 첨가하는 원소는?

  1. 규소
  2. 니켈
  3. 망간
  4. 인
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

48. 재료의 검사방법 중 비파괴 검사에 속하지 않는 것은?

  1. X-선 시험
  2. 인장강도 시험
  3. 자분탐상 시험
  4. 형광침투 시험
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

49. 구리와 주석(Cu+Sn) 합금의 일반적인 명칭은?

  1. 실루민
  2. 인바
  3. 인코넬
  4. 청동
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

50. 황동의 종류에 속하지 않는 것은?

  1. 톰백(tombac)
  2. 포금(gun metal)
  3. 문쯔메탈(muntx metal)
  4. 델타메탈(delta metal)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

51. N.P.L식 각도 게이지에 대한 설명 중 틀린 것은?

  1. 요한슨식보다 게이지 면이 크고 개수도 적다.
  2. 49개조와 85개조를 홀더로 조합하여 사용한다.
  3. 게이지 면은 게이지 블록과 마찬가지로 밀착이 가능하므로 홀더가 필요 없다.
  4. 각도의 가산(加算), 감산(減算)에 의해서 필요한 각도를 조합할 수 있다.
(정답률: 알수없음)
  • N.P.L식 각도 게이지는 요한슨식보다 게이지 면이 크고 개수가 적으며, 각도의 가산과 감산을 통해 필요한 각도를 조합하여 사용합니다. 또한 게이지 면이 밀착 가능하므로 홀더가 필요 없다는 특징이 있습니다.

    오답 노트

    49개조와 85개조를 홀더로 조합하여 사용한다: 이는 N.P.L식이 아닌 다른 방식의 특징입니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

52. 현미 간섭식 표면 거칠기 측정법에 관한 설명 중 올바른 것은?

  1. 촉침식의 일종이다.
  2. 1μm 이하의 측정이 불가능하다.
  3. 소음, 진동이 심한 현장용으로 적합하다.
  4. 간섭무늬를 이용하며 광파간섭법을 응용한 것도 있다.
(정답률: 알수없음)
  • 현미 간섭식 표면 거칠기 측정법은 빛의 간섭 현상을 이용하여 표면의 요철을 측정하는 비접촉식 방법으로, 광파간섭법을 응용한 원리를 사용합니다.

    오답 노트

    촉침식의 일종이다: 비접촉식 측정법임
    $1\mu m$이하의 측정이 불가능하다: 매우 정밀하여 $1\mu m$이하 측정 가능함
    소음, 진동이 심한 현장용으로 적합하다: 광학식 특성상 진동에 매우 민감함
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

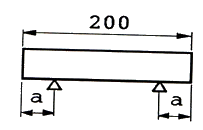
53. 그림과 같이 호칭치수 200mm의 게이지 블록을 사용하여 측정할 때, 오차가 가장 적은 지지점의 거리 a는 약 몇 mm 인가?
  1. 21.13
  2. 42.26
  3. 46.64
  4. 44.46
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

54. 측정기의 성능에 관한 설명 중 틀린 것은?

  1. 측정기의 정도(精度)란 측정시 생기는 여러 가지 오차를 종합한 것을 말한다.
  2. 측정기의 감도(感度)란 측정기의 응답이 빠른 것을 말한다.
  3. 측정기의 신뢰성은 측정기가 규정된 조건의 범위내에서 규정된 기능과 성능을 유지하는 시간적 안정성을 표시하는 성질 또는 정도를 말한다.
  4. 측정기는 때때로 교정(Calibration)을 하여 그 정도를 파악해야 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

55. 공기 마이크로미터의 장점에 대한 설명 중 틀린 것은?

  1. 측정력이 5~15g 정도이다.
  2. 배율이 1000배에서 40000배 정도까지로 높다.
  3. 한 개 측정물의 여러 곳을 한번에 측정할 수 있다.
  4. 비교측정이기 때문에 치수별 마스터는 1개면 된다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

56. 지름 42.000mm의 둥근 강재봉을 측정하였더니 42.022mm 였다. 오차백분율은?

  1. 0.05%
  2. 99.95%
  3. 5%
  4. 95%
(정답률: 알수없음)
  • 측정값과 참값의 차이인 오차를 참값으로 나누어 백분율로 나타내는 오차백분율 공식을 사용합니다.
    ① [기본 공식] $\text{오차백분율} = \frac{\text{측정값} - \text{참값}}{\text{참값}} \times 100$
    ② [숫자 대입] $\text{오차백분율} = \frac{42.022 - 42.000}{42.000} \times 100$
    ③ [최종 결과] $\text{오차백분율} = 0.0523... \approx 0.05\%$
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

57. 마이크로미터의 앤빌과 스핀들의 평행도 검사를 하고자 할 때 필요하지 않은 것은?

  1. 옵티컬 패러렐
  2. 게이지 블록
  3. 옵티컬 플랫
  4. 단색광원장치
(정답률: 알수없음)
  • 마이크로미터의 평행도 검사는 옵티컬 패러렐(광학 평행판)과 단색광원장치를 사용하여 간섭무늬를 관찰함으로써 수행합니다. 게이지 블록은 기준 치수 설정에 사용될 수 있으나, 평면의 평평함을 측정하는 옵티컬 플랫은 평행도 검사보다는 평면도 검사에 사용되는 도구이므로 필요하지 않습니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

58. 이미 치수를 알고 있는 기준편과의 차를 이용하여 측정값을 구하는 측정방법은?

  1. 비교측정
  2. 직접측정
  3. 절대측정
  4. 간접측정
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

59. 오토콜리메이터로 측정할 수 없는 항목은?

  1. 동심도 측정
  2. 육면체의 직각도 측정
  3. 안내면의 진직도 측정
  4. 길이의 미소변화량 측정
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

60. 삼칩법에 의한 미터나사의 유효지름(ED)을 구하는 공식은? (단, dw= 삼침의 지름, P = 나사의 피치, M = 숫나사에 삼침을 넣고 측정한 외측거리)

  1. ED = M – 3dw + 0.866025 × P
  2. ED = M – 3dw + 0.960491 × P
  3. ED = M + 3dw - 0.866025 × P
  4. ED = M + 3dw - 0.960491 × P
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

4과목: 기계공정설계

61. 금속가공분야에서 일반적으로 공정을 5가지로 분류한다. 이 5가지 공정에 해당되지 않는 것은?

  1. 지원공정(supporting process operation)
  2. 중요공정(major process operation)
  3. 특수공정(special process operation)
  4. 기본공정(basic process operation)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

62. 공작물 위치 결정방법에서 기계적 관리에 필요한 조건의 설명으로 틀린 것은?

  1. 공작물에 공구력에 의한 휨이 생기지 않게 한다.
  2. 공작물에 고정력에 의한 휨이 생기지 않게 한다.
  3. 공작물에 자중에 의한 휨이 생기지 않게 한다.
  4. 공작물에 고정력이 작용할 때 모든 위치 결정구와 접촉하지 않게 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

63. 다음 중 지원공정에 해당되지 않는 것은?

  1. 출고 및 수령
  2. 검사 및 품질관리
  3. 포장 및 운반
  4. 도금 및 착색
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

64. 기계공정설계에 대한 설명 중 틀린 것은?

  1. 부품도를 변경시킬 수 있는 것은 원칙직적으로 설계자 뿐이다.
  2. 생산원가를 줄이기 위하여 설계자와 제조자는 상호협력한다.
  3. 보조공정의 선택은 부품설계자에 의해서 결정한다.
  4. 기본공정은 공정설계 기사가 제품의 형상을 보고 결정한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

65. 제조공정의 선택 및 계획에 대한 절차에서 제일 먼저 해야 하는 것은?

  1. 문제에 대한 정보수집
  2. 공정의 목표설정
  3. 대안공정 계획
  4. 조치과정진행
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

66. 다음 중 공차누적을 방지하는 방법으로서 적절하지 못한 것은?

  1. 기준선 치수방식에 의한 관계치수 표기
  2. 공정순서의 적절한 선정
  3. 공정에 따른 공차도표(Tolerance Chart)작성 및 검토
  4. 제품공차의 확대
(정답률: 알수없음)
  • 공차누적을 방지하기 위해서는 기준선 치수방식을 사용하여 치수 간의 독립성을 확보하고, 적절한 공정 순서 선정 및 공차도표 작성을 통해 관리해야 합니다.

    오답 노트

    제품공차의 확대: 공차를 확대하면 개별 부품의 정밀도가 떨어져 오히려 조립 시 누적 공차 문제가 심화되거나 품질 저하를 초래합니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

67. 범용공작기계가 전용공작기계에 대하여 갖는 장점이 아닌 것은?

  1. 대량생산에 적합하다.
  2. 융통성이 많다.
  3. 유지보수비가 적게 든다.
  4. 장비의 초기 투자가 적다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

68. 공정설계시 장비를 선택할 때 설계요소 측면에서 고려해야 할 사항으로 거리가 먼 것은?

  1. 정밀도
  2. 생산성
  3. 윤활방법
  4. 외관
(정답률: 알수없음)
  • 공정설계 시 장비 선택의 핵심은 제품의 품질과 효율성을 확보하는 것입니다. 따라서 정밀도, 생산성, 윤활방법(유지관리) 등은 필수 고려 요소이지만, 장비 자체의 외관은 가공 성능이나 공정 효율에 직접적인 영향을 주지 않으므로 설계 요소로 고려하기에 거리가 멉니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

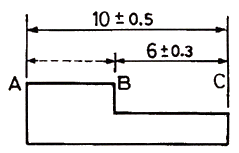
69. 다음 그림과 같이 치수가 표기되었을 경우에 얻어질 수 있는 AB의 한계치수는?
  1. 3.8 ~ 4.2
  2. 3.7 ~ 4.3
  3. 3.5 ~ 4.5
  4. 3.2 ~ 4.8
(정답률: 알수없음)
  • 전체 길이 $AC$에서 부분 길이 $BC$를 뺀 값의 최대치와 최소치를 구하여 $AB$의 한계치수를 결정합니다.
    ① [기본 공식]
    $$AB_{max} = AC_{max} - BC_{min}$$
    $$AB_{min} = AC_{min} - BC_{max}$$
    ② [숫자 대입]
    $$AB_{max} = 10.5 - 5.7$$
    $$AB_{min} = 9.5 - 6.3$$
    ③ [최종 결과]
    $$AB = 3.2 \sim 4.8$$
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

70. 공작물 관리 중에서 치수관리에 대한 설명과 가장 거리가 먼 것은?

  1. 공작물의 가공시 공차누적이 생기지 않도록 하기 위한 것이다.
  2. 공작물이 불규칙하더라도 규정된 공차내로 가공하기 위한 것이다.
  3. 적절한 공작물의 표면을 위치결정면으로 선택한다.
  4. 기하하적 관리를 한 다음에 치수관리를 한다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

71. 유사한 작업끼리 서로 묶어서 수행하는 작업결합의 장점이 아닌 것은?

  1. 불량률의 감소
  2. 필요한 툴링의 감소
  3. 공정 중 재고감소
  4. 작업속도 조절이 용이
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

72. 제품설계자의 역할을 설명한 것이다. 이 중 잘못된 것은?

  1. 제품규격 및 사용설정서 작성
  2. 조립도 및 부품도의 작성
  3. 제품생산에 필요한 장비의 검토 및 주문
  4. 조립 및 수리가 용이한 설계
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

73. 공정 설계시 고려하여야 할 여러 공작물에서 나타나는 불규칙 형상 중 플라스틱 몰딩에 나타나는 것과 거리가 먼 것은?

  1. 게이트(Gate)
  2. 플래시(Flash)
  3. 이젝터 핀(Ejector pin) 자국
  4. 캠버(Camber)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

74. 공차도표에 작성되는 가공 치수의 정의로 가장 적합한 것은?

  1. 위치결정 표면과 공정이 수행되는 표면 사이 거리
  2. 가공면 치수와 가공 후 남아있는 치수
  3. 두 치수 사이의 차이
  4. 한 개 또는 두 개의 균형치수
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

75. 공정 계획에 있어서 공작물 관리의 주요 3가지 기법으로 거리가 먼 것은?

  1. 기하학적 관리
  2. 치수 관리
  3. 표면 관리
  4. 기계적 관리
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

76. 일반 제조공정을 절삭, 성형, 조립공정으로 분류할 때, 절삭공정이 아닌 것은?

  1. 스웨이징(swaging)
  2. 드릴링(drilling)
  3. 밀링(milling)
  4. 선삭(thrning)
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

77. 제조공정 중에서 다듬질(finishing)으로 옳은 것은?

  1. 용접(welding)
  2. 도장(painting)
  3. 압입끼워맞춤(press fitting)
  4. 호닝(honing)
(정답률: 알수없음)
  • 다듬질은 가공의 최종 단계에서 표면의 거칠기를 개선하거나 보호층을 형성하는 공정입니다. 도장은 표면 보호 및 미관을 위해 색을 입히는 대표적인 다듬질 공정입니다.

    오답 노트

    호닝: 정밀 연삭의 일종으로 다듬질에 해당하나, 문제의 정답 구성상 도장이 더 포괄적인 표면 처리 다듬질로 분류됩니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

78. 가공품 치수 20±0.025의 공차(tolerance)는?

  1. 0.025
  2. 0.05
  3. 19.95
  4. 20.025
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

79. 직육면체에서 가장 양호한 기하학적 관리를 얻기 위한 위치결정구의 배치로 맞는 것은?

  1. 가장 넓은 면에 3개의 위치결정구를 둔다.
  2. 두 번째 넓은 면에 4개의 위치결정구를 둔다.
  3. 가장 좁은 면에 2개의 위치결정구를 둔다.
  4. 모든 면에 3개의 위치결정구를 둔다.
(정답률: 알수없음)
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

80. 공정전개 순서상에 대한 제한사항은 고정 그 자체에서 발생되는데, 다음 중 제한사항으로 거리가 먼 것은?

  1. 기계의 융통성
  2. 공정능력
  3. 기계의 설계능력
  4. 생산량
(정답률: 알수없음)
  • 공정전개 순서의 제한사항은 실제 생산 현장에서의 가용 자원과 효율성에 의해 결정됩니다.
    기계의 융통성, 공정능력, 생산량은 공정 순서를 결정짓는 직접적인 제약 요인이 되지만, 기계의 설계능력은 기계 자체의 스펙일 뿐 공정 순서의 배치 제한사항과는 거리가 멉니다.
profile_image
1

*오류신고 접수시 100포인트 지급해드립니다.

< 이전회차목록 다음회차 >