1과목: 임의 구분
1. 유압펌프의 종류가 아닌 것은 ?
- 밸브 펌프
- 기어 펌프
- 베인 펌프
- 플런저 펌프


2. 다음 중 공기압을 기계적 일로 바꾸는 부분은 ?
- 공기압 소음기
- 공기압 필터
- 공기압용 배관
- 공기압 실린더
3. 대기압을 0 으로 하여 측정한 압력은 ?
- 표준압력
- 양정압력
- 절대압력
- 게이지압력
4. 다음의 그림은 공유합 회로도이다. 이중 플립플롭(Flip-Flop)회로는?
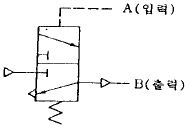
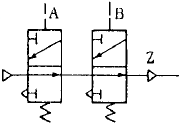
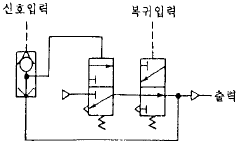
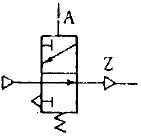
 회로가 이러한 기억 특성을 가진 플립플롭의 전형적인 구성입니다.
5. 복동 가변식 전자 액추에이터의 기호는 ?

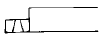

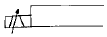
 가 정답입니다.
6. 단조 온도가 너무 높으면 기계적 성질이 변한다. 단조작업을 끝내는 온도로 가장 적당한 온도는?
- 담금질 온도
- 변태 온도
- 단조 온도
- 재결정 온도이상
7. 담금질한 강재가 실온으로 되었을 때 0℃이하의 온도까지 냉각하여 잔류 오오스테나이트를 적게 하고 치수가 틀리는 것을 방지하는 열처리 방법은?
- 불림
- 저온뜨임
- 노치효과
- 서브제로처리
8. 금속재료의 성질 중 기계적 성질은?
- 강도
- 열팽창계수
- 비중
- 용해온도
9. 재료에 일정한 하중을 가할 때 생기는 변형량의 시간적 변화를 무엇이라 하는가?
- 피로
- 크리프
- 인장
- 압축
10. 주조용 Al합금의 경우 제조 후 바로 인공시효만한 것은?
- T5
- T6
- T4
- T3
11. Ni 70-90%, Fe 10-30%를 함유한 합금으로 투자율이 높고 자장내에서의 초투자율도 높은 합금은 ?
- 인바아(invar)
- 에린바(elinvar)
- 퍼말로이(permalloy)
- 고크롬강
12. 백주철을 미분상의 산화철로 둘러싸서 고온으로 장시간 탈탄시킨 주철은?
- pearlite가단주철
- 백심가단주철
- 흑심가단주철
- 구상화 주철
13. 플로 마크(Flow Mark)를 없애는 방법이 아닌 것은 ?
- 금형 온도를 낮게 한다.
- 슬러그웰을 크게한다.
- 수지 온도를 높게 한다.
- 사출 유지압을 높게 한다.
14. 성형사이클을 단축하기 위해서는 성형품의 형상이나 성형재료의 성질에 따라 적당한 금형온도를 유지해야 한다. 금형온도 분포에 대한 설명 중 거리가 가장 먼 것은 ?
- 금형온도는 성형품을 빼낼 때까지 성형품이 균일한 온도가 되어야 한다.
- 금형온도의 조정이 용이해야 한다.
- 가능한 한 단시간에 열교환이 되어야 한다.
- 금형온도를 유지하기 위해 성형시간을 길게 하는게 좋다.
15. 플라스틱 기어에 일반적으로 가장 많이 쓰이는 수지는 ?
- ABS
- POM
- PC
- PE
16. 슬라이드 코어의 위치를 결정하여 주는 금형 부품은 ?
- 가이드 핀(guide pin)
- 스톱 핀(stop pin)
- 로킹 블록(locking block)
- 리턴 핀(return pin)
17. 다음과 같은 모양을 가진 제품 중에서 사출성형 금형구조상 슬라이드 코어가 꼭 필요한 제품은 ?
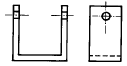
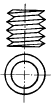
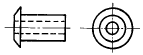
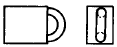
 제품은 측면에 돌출된 구조가 있어 슬라이드 코어가 필수적입니다.
18. 동일한 성형품 생산용 금형에서 캐비티(Cavity)수의 증가로 가장 적당한 것은?
- 1, 2, 4, 6, 8
- 1, 3, 5, 7, 9
- 1, 2, 4, 8, 16
- 임의수로 증가한다.
19. 사출성형 금형 발주 사양서에 고려하지 않아도 되는 것은?
- 금형제작 납기
- 금형의 크기
- 성형품의 재질
- 금형규격품의 구매
20. 구형의 용기를 주름이 생기지 않도록 보통의 드로잉 방법으로 제작하려 한다. 다음 중 가장 고려하지 않아도 되는 것은?
- 구형블록의 높이
- 재료두께
- 플랜지 너비
- 블랭킹 직경
2과목: 임의 구분
21. 용기의 측벽을 얇게 가공하고, 벽두께를 고르게 하여 원통도를 향상시키고, 그 표면을 매끄럽게 하는 가공은 ?
- 드로잉(drawing)
- 아이어닝(ironing)
- 셰이빙(shaving)
- 스웨이징(swaging)
22. 프로그레시브 금형의 이송피치와 사이드 커터(side cutter)의 관계를 설명한 내용 중 옳은 것은?
- 사이드커터는 피치와 별 관계 없다.
- 사이드커터의 길이는 피치와 같게 한다.
- 사이드커터의 길이는 피치보다 약간 길게 한다.
- 사이드커터의 길이는 피치보다 약간 짧게 한다.
23. 재료두께 2.6mm인 C 0.4% 의 규소강판을 사용하여 ø 50mm의 구멍을 피어싱(piercing)할 경우 필요한 전단력은? (단,규소강판의 전단저항 τs = 45kgf/mm2 이다.)
- 18400kgf
- 15800kgf
- 16500kgf
- 11400kgf
24. 원통모양의 드로잉을 하기 위한 블랭크의 치수를 구하는 공식은? (단, d는 제품의 지름, h는 높이이다.)


25. 다음 제품을 3공정으로 나누어 굽힘 가공할 때 제1공정은 어느 부분을 굽히는 것이 가장 좋겠는가 ?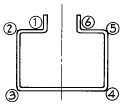
- ①과 ⑥
- ①과 ②
- ②와 ③
- ③과 ④
 에서 가장 외곽에 위치한 ①과 ⑥ 부분을 먼저 굽혀야 이후 공정에서 간섭 없이 효율적인 성형이 가능합니다.
26. 펀치나 다이에 전단각(shear angle)을 주는 이유 중 가장 옳은 것은 ?
- 전단 하중을 줄이기 위하여
- 전단면을 아름답게 하기 위하여
- 펀치나 다이를 보호하기 위하여
- 다이에 비하여 펀치의 파손을 방지하기 위하여
27. 금형설계를 할 때 파일럿 핀(Pilot pin)을 사용하는 가장 큰 목적은?
- 제품을 정확히 이송시키기 위해
- 제품을 펀칭(Punching)하기 위해
- 제품구멍을 이용하여 제품의 위치를 고정하기 위해
- 제품을 돌출하기 위해
28. NC의 프로그램 구성에서 보조기능 코드의 M09의 기능은?
- 주축정지
- 공구교환
- 절삭유 OFF
- 정방향 회전
29. NC의 발달과정을 4단계로 분류한 것 중 맞는 것은?
- NC-CNC-DNC-FMS
- CNC-NC-FMS-DNC
- NC-CNC-FMS-DNC
- CNC-NC-DNC-FMS
30. 다음 중 전해연마의 특징이 아닌 것은?
- 내마모성, 내부식성이 향상된다.
- 연질의 알루미늄, 구리 등도 쉽게 광택면을 가공할 수 있다.
- 가공면에 방향성이 있다.
- 복잡한 형상의 제품도 연마가 가능하다.
31. 형 조각용 절삭기계로 부적당한 것은?
- 수직 밀링
- 유니버설 다이싱커
- 공구 밀링 커터
- 플레이너
32. 모방 밀링에서 패턴 포밍 어테치먼트(Pattern Forming Attachment)란 어떤 것인가 ?
- 어떠한 형태이든 만들어 낼 수 있는 만능 장치이다.
- 원호를 임의로 확대, 축소할 수 있으며 경사각을 조절 할 수 있는 장치이다.
- 대칭 형상의 제품을 만들어 내는 장치이다.
- 문자나 무늬를 원호상의 형상에 새길 수 있는 장치이다.
33. 구리 전극으로 강인 공작물을 가공하는 경우에 전극의 소모량을 0.5[gf], 공작물의 가공량을 10[gf]이라 할 때 전극 소모비(%)는?
- 20
- 0.5
- 5
- 0.2
34. 볼트의 머리부를 일감에 묻히게 하기 위하여 단이 있는 구멍을 뚫는 작업은?
- 카운터 보링
- 카운터 싱크
- 스폿 페이싱
- 태핑
35. 치수관리 요령으로서 가장 부적합한 것은 ?
- 공차누적방지
- 공작물의 치수변화에 따른 치수공차 초과방지
- 공작물의 휨방지
- 공작물의 중심선관리
36. 다음 클램프의 종류에 포함되지 않는 것은 ?
- 스트랩 클램프(strap clamp)
- 베어링 클램프(bearing clamp)
- 나사 클램프(screw clamp)
- 캠 클램프(cam clamp)
37. 다음 가공물의 체결기구에 있어서 틀린 것은 ?
- 반드시 죔쇠가 있는 방향에 절삭력이 작용하지 않도록 설계한다.
- 절삭면은 되도록 테이블에 멀도록 한다.
- 정밀다듬질한 면은 연질의 재료로 체결한다.
- 체결력이 가공면에 변형을 주는 일이 없도록 한다.
38. 다음 지그 및 보링바에 대한 설명 중 틀린 것은 ?
- 지그에는 보통 3개의 다리를 붙인다.
- 한 방향에서 구멍을 뚫을 수 있는 지그를 평지그라 한다.
- 보링바의 지름에 대하여 안전하게 보링할 수 있는 깊이는 1:4 이다.
- 지그는 경제적인 견지에서 검토되어야 한다.
39. 다음은 드릴작업시 지그를 사용할 경우의 장점을 설명한 것이다. 잘못 설명한 것은 ?
- 제품의 정밀도가 향상된다.
- 금긋기가 필요없다.
- 숙련공이 있어야 한다.
- 호환성이 좋아진다.
40. 다음 도면에서 이 뜻하는 것으로 바른 것은 ?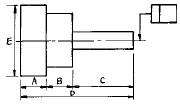
- A부분의 형상정도를 나타낸다.
- C부분의 형상정도를 나타낸다.
- D부분의 형상정도를 나타낸다.
- E부분의 형상정도를 나타낸다.
 에서 지시선이 가리키는 부분은 전체 길이를 나타내는 D부분이며, 해당 기호는 D부분의 형상정도를 규제하고 있음을 나타냅니다.
3과목: 임의 구분
41. 측정기선택시 고려해야할 사항 중 거리가 가장 먼 것은 ?
- 제품수량
- 측정범위
- 제품공차
- 측정시간
42. 평면도(平面度)란 평면부분의 이상평면에 대하여 어긋남의 크기를 말한다. 여기서 이상평면이란 ?
- 실제 제품 중 가장 평면도가 좋은 면을 말한다.
- 평면부분 중 3점을 포함하는 기하학적 평면을 말한다
- 측정할 때 사용한 정반면을 말한다.
- 평면부분중 4점을 포함하여 만들어진 면을 말한다.
43. 다음 각도 측정기 중에서 원주눈금원판(Circular table)의 검교정에 주로 사용되는 측정기는 ?
- 폴리곤(Polygon)
- 펜타프리즘(Penta prism)
- 각도 측정기
- 요한슨식(Johansson type) 각도게이지
44. 다음 측정기들 중 아베의 원리(Abbe's Principle)에 맞는 구조를 갖고 있는 측정기는 ?
- 버어니어 캘리퍼스
- 외측 마이크로 미터
- 하이트 게이지
- 지렛대식 다이얼 게이지
45. 다음 중 래스터 스캔형 디스플레이의 특징이 아닌 것은?
- 칼라표현이 가능하다.
- 가격이 랜덤 스캔형 보다 저렴하다.
- 표시 속도가 랜덤 스캔형 보다 약간 느리다.
- 표시할 수 있는 도형의 양에 제한이 있다.
46. 자료표현의 최소단위로서 컴퓨터의 표현수인 0또는 1을 나타내는 정보의 단위는?
- byte
- bit
- word
- record
47. CNC와이어 컷 방전가공에서 좋은 파형을 만들기 위한 방법이 아닌 것은 ?
- 충전회로는 트랜지스터식 스위칭 회로를 사용하는 것이 적당하다.
- 방전회로는 콘덴서식이 좋다.
- 극성은 정극성이어야 한다.
- 진동폭이 좁고 전류 파고값이 낮아야 한다.
48. BCD(Binary Coded Decimal)코드 체계에서 표현할 수 있는 문자의 수는?
- 256개
- 64개
- 128개
- 42개
49. 다음 중 휴지(Dwell)시간 지정을 의미하는 어드레스가 아닌 것은 ?
- P
- R
- U
- X
50. 시퀀스 제어회로 설계에서 시퀀스 접속도의 적절한 설명이 아닌 것은?
- 기구, 전원 등의 배치가 생략되어 있다.
- 기구의 형상, 구조가 생략되어 있다.
- 제어하는 에너지 전기, 유압, 공기압 등이 공급되어 있다.
- 조작하는 힘이 가해져 있지 않은 상태를 나타낸다.
51. 자동화 설비의 신뢰성을 나타내는 척도가 아닌 것은?
- 신뢰도
- 평균고장 간격시간
- 평균가동시간
- 고장률
52. 오차입력 신호의 적산치에 비례하여 조작변수를 변화시키는 제어방식은?
- on-off제어
- 비례제어
- 미분제어
- 적분제어
53. 고주파 발진형 근접스위치가 검출할 수 있는 것은?
- 알루미늄
- 플라스틱
- 종이
- 나무
54. 탄뎀형 실린더에 대한 설명 중 가장 옳은 것은 ?
- 2개의 복동실린더를 1개의 실린더 형태로 조립해놓은 실린더
- 긴 행정을 만들기 위해 다단 튜브형 로드를 가진 실린더
- 복수의 실린더를 직렬하여 몇 군데의 위치를 선정할 수 있는 실린더.
- 임의의 입력신호에 대해 일정한 함수가 되도록 위치 결정할 수 있는 실린더
55. 도수분포표에서 도수가 최대인 곳의 대표치를 말하는 것은?
- 중위수
- 비 대칭도
- 모우드(mode)
- 첨도
56. 일정통제를 할 때 1일당 그 작업을 단축하는데 소요되는 비용의 증가를 의미하는 것은?
- 비용구배(Cost slope)
- 정상 소요시간(Normal duration)
- 비용견적(Cost estimation)
- 총비용(Total cost)
57. 서블릭(therblig)기호는 어떤 분석에 주로 이용되는가?
- 연합작업분석
- 공정분석
- 동작분석
- 작업분석
58. 관리도에서 점이 관리한계내에 있고 중심선 한쪽에 연속해서 나타나는 점을 무엇이라 하는가?
- 경향
- 주기
- 런
- 산포
59. 모집단의 참값과 측정 데이터의 차를 무엇이라 하는가?
- 오차
- 신뢰성
- 정밀도
- 정확도
60. 준비작업시간이 5분, 정미작업시간이 20분, lot수 5, 주작업에 대한 여유율이 0.2라면 가공시간은?
- 150분
- 145분
- 125분
- 105분